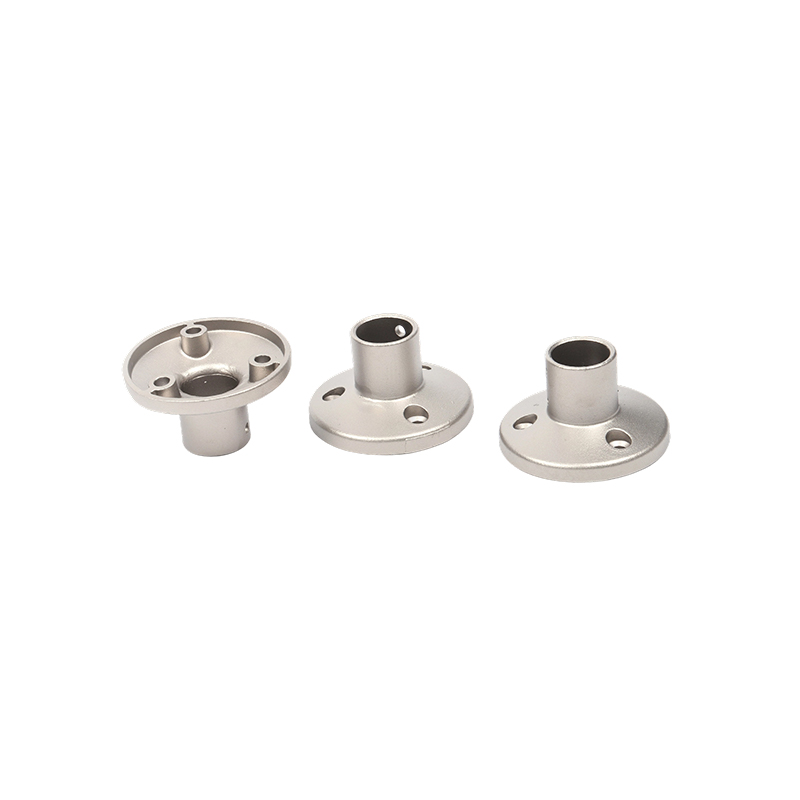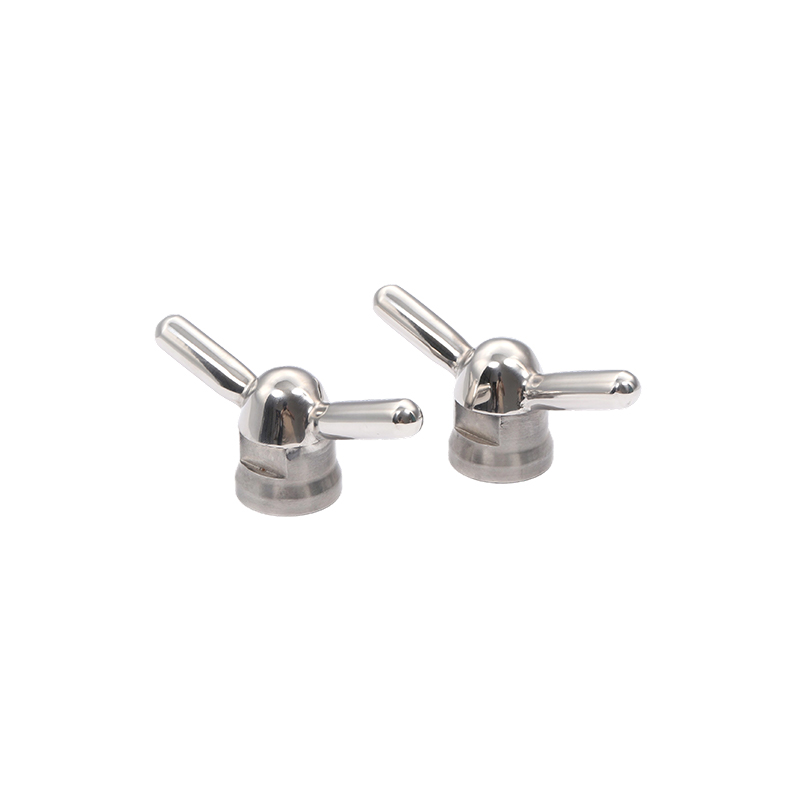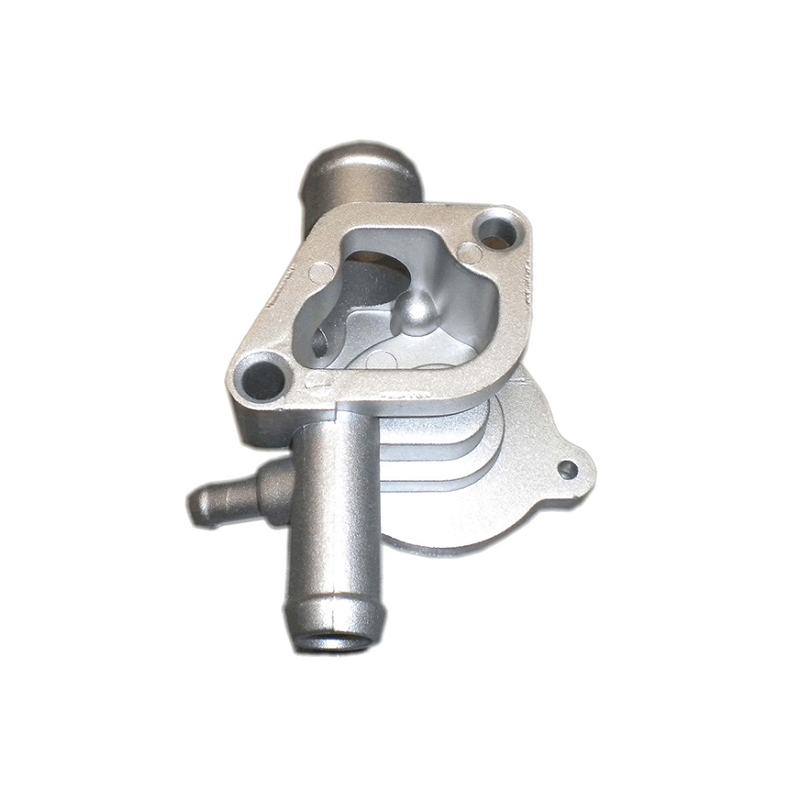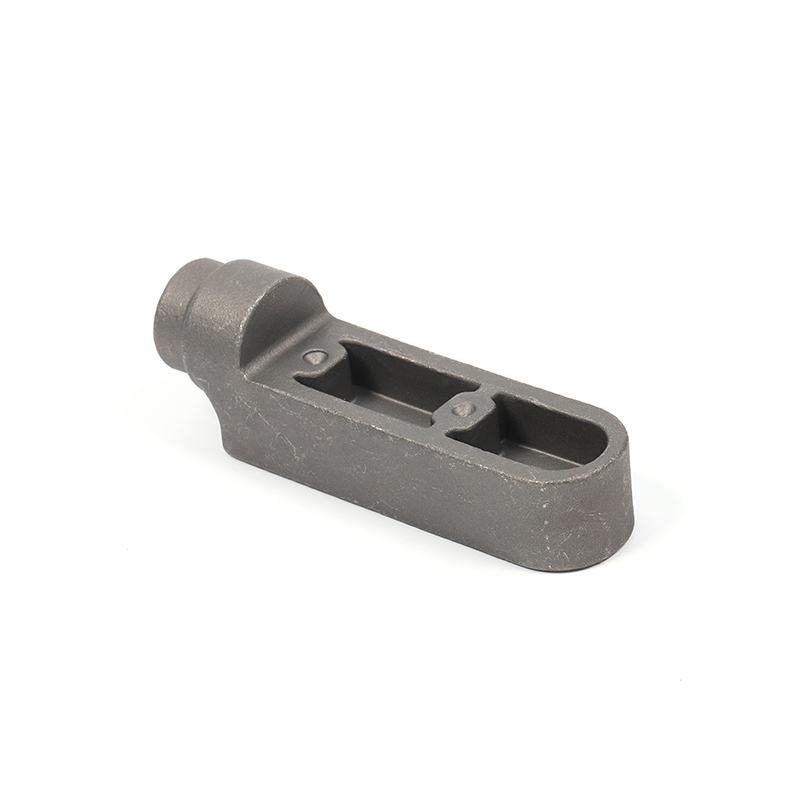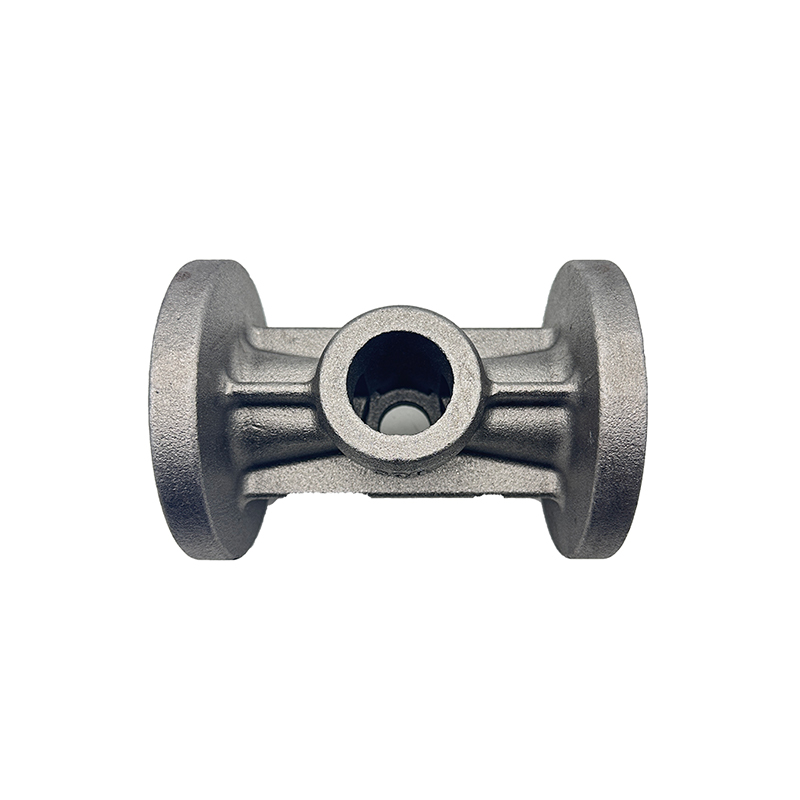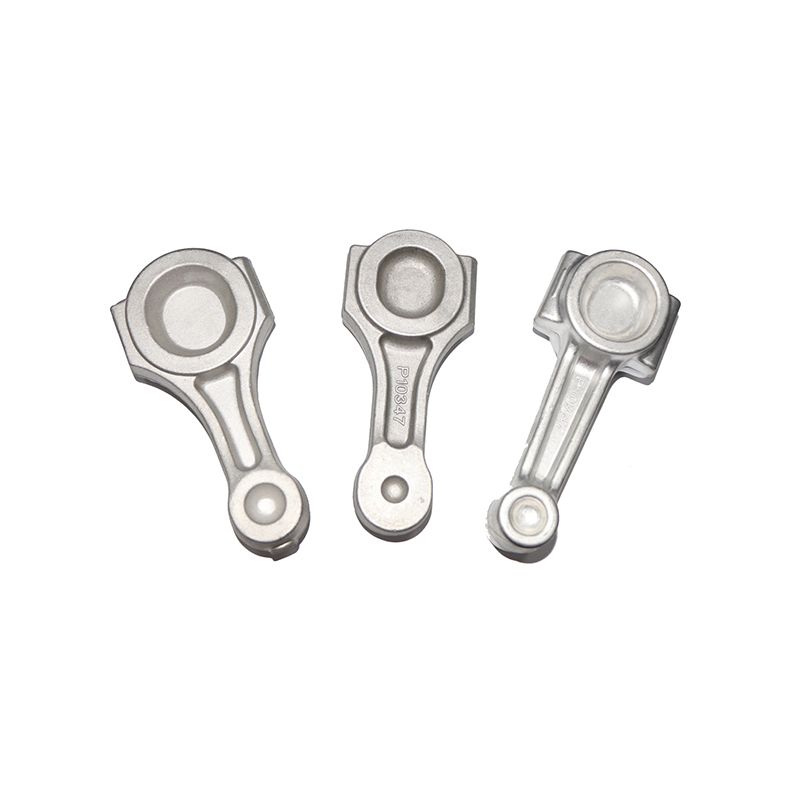
Tuangan ketepatan ringan terletak pada penumpuan sains bahan, kejuruteraan perkakas dan kawalan dimensi. Ia membolehkan pengeluar merentasi sektor aeroangkasa, automotif, perubatan dan pertahanan menghasilkan komponen logam kompleks berbentuk hampir bersih yang menggabungkan jisim minimum dengan toleransi yang ketat -- kualiti yang semakin tidak boleh dirunding dalam aplikasi yang dipacu prestasi.
Apa Itu Tuangan Ketepatan Ringan
Tuangan ketepatan ringan merujuk kepada keluarga proses pembentukan logam yang direka untuk menghasilkan komponen dengan ketepatan dimensi tinggi sambil menggunakan aloi yang meminimumkan jisim komponen keseluruhan. Tidak seperti kaedah tuangan konvensional di mana lebihan bahan dijangka dan dikeluarkan melalui pemesinan, tuangan ketepatan bertujuan untuk hasil bentuk hampir bersih -- bahagian tuangan hampir sepadan dengan geometri akhir, mengurangkan sisa pasca pemprosesan dan bahan secara serentak.
Istilah ini merangkumi beberapa teknologi berbeza termasuk tuangan pelaburan (lilin hilang), tuangan die dengan aloi ringan, tuangan picit dan tuangan logam separa pepejal. Apa yang menyatukan mereka ialah mandat dwi: mencapai ketepatan geometri yang boleh diulang dan menggunakan bahan yang nisbah ketumpatan-ke-kekuatan memberikan penjimatan berat yang bermakna. Aloi aluminium, aloi magnesium, dan aloi titanium adalah keluarga bahan yang paling banyak digunakan dalam ruang ini.
Kaedah Pemutus Teras dan Ciri-cirinya
Pemutus Pelaburan
Tuangan pelaburan, secara sejarah dikenali sebagai proses lilin hilang, kekal sebagai penanda aras untuk kerumitan geometri dalam tuangan ketepatan. Corak lilin disalut dalam lapisan buburan seramik, yang mengeras menjadi cangkerang. Lilin kemudiannya dicairkan, dan logam cair dituangkan ke dalam acuan seramik. Apabila digunakan pada aloi ringan seperti aluminium A356 atau titanium Ti-6Al-4V, tuangan pelaburan boleh mencapai ketebalan dinding senipis 0.8 mm dan toleransi dalam 0.1 mm setiap 25 mm dimensi.
Proses ini amat sesuai untuk komponen turbin aeroangkasa, rangka kerja implan pembedahan, dan kurungan struktur berdinding nipis di mana kedua-dua kerumitan geometri dan berat rendah adalah wajib. Had utamanya ialah masa kitaran: setiap cengkerang seramik memerlukan beberapa peringkat pengeringan, menjadikannya kurang sesuai untuk pengeluaran volum yang sangat tinggi.
Aluminium Die Casting
Tuangan die aluminium tekanan tinggi ialah usaha penuangan ketepatan ringan dalam pembuatan elektronik automotif dan pengguna. Aluminium cair disuntik ke dalam acuan keluli yang dikeraskan di bawah tekanan antara 10 hingga 175 MPa. Masa kitaran diukur dalam beberapa saat dan bukannya jam, dan proses ini mempunyai toleransi tambah atau tolak 0.05 mm dalam keadaan pengeluaran yang stabil.
Aloi seperti ADC12, A380, dan Silafont-36 dirumus khusus untuk tuangan die, menawarkan kecairan yang baik, pengecutan rendah dan rintangan kakisan. Tuangan die dibantu vakum mengurangkan lagi keliangan gas, membolehkan bahagian dirawat haba dan dikimpal -- keupayaan yang selalunya tidak ada tuangan die tradisional.
Tuangan Magnesium
Magnesium ialah logam struktur paling ringan dalam penggunaan kejuruteraan yang meluas, dengan ketumpatan lebih kurang 1.74 g/cm3 berbanding 2.7 g/cm3 untuk aluminium. Tiksomolding dan tuangan mati kebuk panas bagi aloi magnesium seperti AZ91D dan AM60B membolehkan pengeluaran kandang berdinding nipis, ringan dan komponen struktur. Tuangan magnesium amat menonjol dalam casis komputer riba, komponen lajur stereng dan struktur dalaman aeroangkasa di mana setiap pengurangan gram membawa implikasi kos atau prestasi yang bermakna.
Tuangan Picit dan Pemprosesan Separa Pepejal
Tuangan picit menggunakan tekanan hidraulik semasa pemejalan, menyekat keliangan dan memperbaik sifat mekanikal melebihi apa yang dicapai tuangan die konvensional. Tuangan logam separa pepejal, termasuk varian rheocast dan thixocast, memproses aloi dalam keadaan separa pepejal, menghasilkan struktur mikro globular halus yang tahan koyakan panas. Kedua-dua kaedah semakin meningkat dalam penggunaan untuk komponen struktur kritikal keselamatan seperti lengan kawalan, buku jari, dan lekap enjin, di mana aluminium ringan juga mesti memenuhi keperluan keletihan dan kesan yang menuntut.
Pemilihan Bahan untuk Aplikasi Kritikal Berat
Aloi yang dipilih pada asasnya mengawal perkara yang boleh dicapai oleh proses tuangan dari segi ketebalan bahagian minimum, kemasan permukaan, kebolehrawatan haba dan kebolehmesinan selepas tuangan. Jadual di bawah membandingkan keluarga aloi yang paling biasa digunakan dalam tuangan ketepatan ringan.
| Keluarga Aloi | Ketumpatan (g/cm3) | UTS biasa (MPa) | Proses Utama | Kelebihan Utama |
|---|---|---|---|---|
| Aluminium A356-T6 | 2.68 | 262 | Pelaburan / Graviti mati | Kebolehtuangan dan kebolehkimpalan yang sangat baik |
| Aluminium A380 | 2.71 | 317 | Tuangan die tekanan tinggi | Kecairan tinggi untuk dinding nipis |
| Magnesium AZ91D | 1.81 | 230 | Tuangan mati kebuk panas | Pilihan struktur ketumpatan terendah |
| Titanium Ti-6Al-4V | 4.43 | 950 | Pemutus pelaburan vakum | Nisbah kekuatan-kepada-berat tertinggi |
| Aluminium-Silikon Silafont-36 | 2.65 | 340 | Vakum die / picit tuang | Boleh dirawat haba, boleh dikimpal |
Tuangan titanium menduduki segmen khusus. Walaupun lebih padat daripada aluminium dan magnesium, titanium menawarkan kekuatan khusus melebihi kedua-duanya, menjadikannya bahan pilihan apabila permintaan struktur melampau dan belanjawan berat masih ketat -- situasi biasa dalam kerangka pesawat tentera dan implan perubatan.
Kawalan Dimensi dan Piawaian Toleransi
Ketepatan dalam tuangan dikira melalui toleransi, kemasan permukaan, dan had keliangan. Piawaian industri seperti ISO 8062, ASTM B85 dan AMS 2175 mentakrifkan jalur variasi dimensi yang boleh diterima untuk komponen tuang bergantung pada proses, aloi dan keadaan perkhidmatan yang dimaksudkan.
Proses tuangan pelaburan yang bekerja dengan aluminium dan titanium biasanya memenuhi gred toleransi CT4 hingga CT6 di bawah ISO 8062, sepadan dengan toleransi dalam julat 0.26 mm hingga 0.74 mm untuk dimensi 50 mm. Tuangan die tekanan tinggi boleh mencapai gred CT4 hingga CT5 yang lebih ketat pada ciri yang dibentuk secara langsung oleh acuan, walaupun ciri garis perpisahan dan dimensi sisi ejektor tertakluk kepada variasi yang lebih besar.
Kekasaran permukaan adalah sama penting dalam banyak aplikasi. Tuangan pelaburan as-cast biasanya memberikan nilai Ra antara 1.6 dan 3.2 mikrometer, yang dalam banyak konteks aeroangkasa dan perubatan menghilangkan keperluan untuk pemesinan pada permukaan yang tidak mengawan. Tuangan die biasanya mencapai nilai Ra 0.8 hingga 2.0 mikrometer pada muka yang dibentuk die.
Pengurusan Porositi: Cabaran Ketepatan Tersembunyi
Keliangan dalaman -- lompang yang terbentuk oleh gas terperangkap atau pengecutan pemejalan -- adalah kecacatan yang paling biasa dalam tuangan ringan dan sebab utama tuangan ketepatan gagal dalam penilaian tidak merosakkan. Tuangan die berbantukan vakum, pemejalan terkawal melalui penyejukan terarah, dan penekanan isostatik panas (HIP) selepas rawatan ialah tiga strategi utama yang digunakan untuk membawa keliangan dalam spesifikasi. HIP, yang menggunakan haba dan tekanan serentak untuk meruntuhkan lompang dalaman, adalah amalan standard untuk tuangan aeroangkasa titanium dan semakin diterima pakai untuk komponen aluminium struktur dalam platform kenderaan elektrik.
Proses Tuangan Ketepatan Ringan: Langkah demi Langkah
Tanpa mengira kaedah tertentu, tuangan ketepatan ringan niat pengeluaran mengikut urutan logik peringkat yang mengimbangi kelajuan, kualiti dan kos.
- Reka bentuk dan Simulasi: Geometri komponen direka bentuk untuk kebolehtuangan menggunakan elemen terhingga dan perisian simulasi aliran bendalir. Pemodelan pemejalan mengenal pasti bintik panas yang berpotensi, zon pengecutan dan lokasi gating sebelum sebarang perkakas dipotong.
- Fabrikasi Perkakas: Dies atau perkakas tuangan pelaburan dimesin, biasanya daripada keluli alat H13 untuk tuangan die atau aluminium untuk corak tuangan pelaburan prototaip. Pemeriksaan dimensi dilakukan sebelum sebarang logam dituangkan.
- Penyediaan aloi: Caj logam dicairkan, dinyahgas dan dianalisis secara kimia menggunakan spektrometri pelepasan optik untuk mengesahkan komposisi berada dalam spesifikasi. Degassing adalah penting untuk aluminium dan magnesium untuk mengeluarkan hidrogen terlarut.
- Casting: Logam dimasukkan ke dalam acuan atau die di bawah parameter suhu, tekanan dan kelajuan terkawal. Untuk tuangan pelaburan, cengkerang dipanaskan terlebih dahulu untuk memastikan pengisian lengkap dan pemejalan arah.
- Penyejukan dan Pelepasan: Kadar penyejukan terkawal mengawal struktur mikro. Pelindapkejutan cepat selepas tuangan sering diikuti dengan penuaan atau rawatan haba penyelesaian untuk membangunkan sifat mekanikal yang diperlukan.
- Kemasan dan Pemeriksaan: Pagar dan riser dialihkan, permukaan diletupkan tembakan atau dirawat secara kimia, dan bahagian menjalani pemeriksaan dimensi oleh mesin pengukur koordinat (CMM), imbasan X-ray atau CT untuk keliangan dalaman, dan ujian kupon mekanikal jika diperlukan.
Aplikasi Industri
Aeroangkasa dan Pertahanan
Tuangan ketepatan ringan dalam aeroangkasa didominasi oleh komponen titanium dan aluminium tuangan pelaburan: perumah turbin, kurungan struktur, kandang avionik dan manifold hidraulik. Keupayaan untuk menyatukan pemasangan yang sebelum ini memerlukan beberapa bahagian mesin ke dalam satu tuangan merupakan pemacu kos dan berat yang utama. Pendakap struktur yang dahulunya terdiri daripada lima butiran yang dikimpal selalunya boleh direkayasa semula sebagai satu tuangan pelaburan dengan prestasi mekanikal yang serupa atau unggul.
Automotif dan Kenderaan Elektrik
Tuangan ringan automotif sedang mengalami perubahan pantas didorong oleh elektrifikasi. Kenderaan elektrik bateri memerlukan komponen struktur yang menguruskan beban ranap tanpa penalti jisim keluli, dan strategi casis berbilang bahan semakin bergantung pada tuangan cetakan aluminium yang besar sebagai nod struktur. Pendekatan yang dipanggil gigacasting -- menghasilkan keseluruhan bahagian bawah badan belakang sebagai tuangan die aluminium tunggal -- merupakan lanjutan langsung prinsip tuangan ketepatan yang digunakan pada skala pengeluaran. Nod sub-bingkai, perumah motor, penukar haba dan buku jari ampaian adalah antara tuangan ketepatan ringan volum tertinggi dalam automotif hari ini.
Peranti Perubatan dan Implan
Tuangan pelaburan titanium menyediakan pengilangan implan ortopedik dan tulang belakang di mana biokompatibiliti, rintangan kakisan dan kawalan dimensi yang tepat diperlukan serentak. Aloi titanium tuang digunakan untuk sangkar tulang belakang, komponen pembinaan semula pinggul dan lutut, dan perkakasan penetapan trauma. Tekstur permukaan dalam tuangan implan diuruskan dengan sengaja: tekstur kasar menggalakkan osseointegrasi, manakala permukaan galas licin meminimumkan serpihan haus.
Perindustrian dan Tenaga
Perumah pam, badan injap, komponen pemampat dan bilah turbin dalam peralatan tenaga industri mewakili segmen yang semakin meningkat untuk tuangan ketepatan ringan. Dalam aplikasi di mana pengurangan jisim secara langsung mengurangkan penggunaan tenaga -- komponen berputar dalam pam dan pemampat -- tuangan aluminium dan magnesium menggantikan besi kelabu, menghasilkan keuntungan kecekapan yang memulihkan pelaburan perkakas dalam tempoh pengeluaran yang agak singkat.
Jaminan Kualiti dan Penilaian Tidak Memusnahkan
Ketepatan dalam tuangan ketepatan ringan meliputi rejim pemeriksaan. Untuk komponen kritikal keselamatan, kaedah penilaian tidak merosakkan berikut biasanya dinyatakan dalam dokumentasi perolehan.
Ujian radiografi menggunakan X-ray atau tomografi terkira mendedahkan keliangan dalaman, kemasukan dan penutupan sejuk. Pengimbasan CT khususnya telah menjadi standard emas untuk tuangan kompleks kerana ia menghasilkan peta tiga dimensi keadaan dalaman yang boleh ditindih dengan model CAD untuk mengesahkan kedua-dua geometri dan integriti secara serentak. Pemeriksaan penembus pendarfluor mengesan keretakan dan pusingan pecah permukaan. Pengesahan dimensi oleh CMM mengesahkan dimensi antara muka kritikal, gerek galas dan kerataan permukaan mengawan. Kupon ujian mekanikal yang dituangkan dari haba yang sama mengesahkan kekuatan tegangan, kekuatan hasil, pemanjangan, dan kekerasan kepada spesifikasi bahan.
Pertimbangan Reka Bentuk untuk Jurutera Pemutus
Tuangan ketepatan ringan yang berkesan bermula sebelum logam dituangkan. Prinsip reka bentuk untuk tuangan (DFC) membimbing keputusan geometri yang menentukan sama ada komponen boleh dihasilkan secara berulang dalam toleransi. Bahagian dinding yang seragam menghalang pemejalan pembezaan dan titik panas yang mewujudkan keliangan pengecutan. Sudut draf 1 hingga 3 darjah pada permukaan menegak membolehkan lontar bersih daripada acuan. Fillet yang banyak di dinding bersilang mengedarkan tegasan semasa pemejalan dan dalam perkhidmatan. Tulang rusuk lebih cekap daripada meningkatkan ketebalan dinding keseluruhan untuk mencapai kekukuhan dalam struktur ringan.
Perisian pengoptimuman topologi, kini disepadukan secara meluas ke dalam aliran kerja reka bentuk tuangan, menjana geometri jisim minimum organik yang mengarahkan logam hanya apabila keperluan struktur wujud. Geometri yang dioptimumkan ini, yang dahulunya hanya boleh dilaksanakan dalam pembuatan aditif, semakin direalisasikan melalui pemutus pelaburan berkat kemajuan dalam teknologi cangkerang seramik dan penggunaan corak lilin cetakan 3D yang dijana terus daripada output pengoptimuman topologi.
Perkembangan Muncul dalam Bidang
Beberapa arahan teknologi sedang giat mengembangkan sempadan tuangan ketepatan ringan. Percetakan pasir jet pengikat dan cetakan acuan seramik berasaskan stereolitografi menghapuskan perkakas corak sepenuhnya untuk prototaip dan pengeluaran volum rendah, memampatkan garis masa pembangunan dari minggu ke hari. Pemprosesan aluminium separa pepejal yang digunakan pada bahagian struktur berintegriti tinggi memasuki pengeluaran automotif volum lebih tinggi. Pemantauan proses masa nyata menggunakan penderia terbenam dalam cetakan, digabungkan dengan model pembelajaran mesin yang dilatih mengenai data kecacatan sejarah, membolehkan kawalan gelung tertutup bagi pengisian, pemejalan dan penyejukan -- mengurangkan kadar sekerap dan membolehkan tetingkap proses yang lebih ketat. Akhir sekali, sistem aloi aluminium-lithium dan aluminium-skandium baharu menawarkan pengurangan ketumpatan 5 hingga 10 peratus berbanding aloi aluminium konvensional sambil mengekalkan atau menambah baik sifat mekanikal, membuka peluang pengurangan berat lagi untuk struktur aeroangkasa tuang.
Pemacu Kos dan Pertimbangan Ekonomi
Tuangan ketepatan ringan membawa kos perkakas unit yang lebih tinggi daripada tuangan atau fabrikasi konvensional untuk geometri mudah, tetapi ekonomi menjadi menarik pada volum sederhana hingga tinggi dan apabila jumlah kos pemilikan dinilai. Pemesinan pasca tuangan yang dikurangkan mengurangkan kos buruh pembuatan dan alat pemotong. Penyatuan bahagian mengurangkan masa pemasangan, kiraan pengikat, dan beban pemeriksaan. Pengurangan berat dalam aeroangkasa diterjemahkan terus kepada penjimatan bahan api sepanjang hayat perkhidmatan yang diukur dalam beberapa dekad. Dalam kenderaan elektrik, pengurangan jisim memanjangkan julat atau membenarkan pengecilan saiz bateri, dengan implikasi kos sepanjang hayat kenderaan.
Jumlah pulang modal di mana pelaburan perkakas tuangan ketepatan dipulihkan berbeza mengikut proses dan kerumitan bahagian. Perkakas tuangan pelaburan untuk bahagian aeroangkasa aluminium biasanya diperolehi lebih daripada beberapa ratus bahagian. Perkakas tuangan die aluminium untuk aplikasi automotif adalah wajar dari segi ekonomi pada volum tahunan daripada beberapa ribu bahagian ke atas, bergantung pada kos cetakan.
Memilih Rakan Kongsi Pemutus Ketepatan Ringan
Jurang keupayaan antara pembekal pemutus adalah ketara. Faundri yang dilengkapi untuk tuangan ketepatan ringan tulen mengekalkan lebur atmosfera terkawal untuk mengelakkan pengoksidaan aloi reaktif, peralatan CMM yang ditentukur untuk pengesahan dimensi, keupayaan pengimbasan CT untuk pemeriksaan dalaman bahagian kritikal, dan kecekapan metalurgi yang didokumenkan untuk keluarga aloi khusus yang berkaitan dengan aplikasi. Pensijilan seperti AS9100 untuk aeroangkasa, ISO 13485 untuk peranti perubatan dan IATF 16949 untuk automotif adalah proksi yang boleh dipercayai untuk disiplin proses asas yang diperlukan untuk menghasilkan tuangan ketepatan dalam spesifikasi secara konsisten.
Penglibatan pembekal awal -- melibatkan faundri semasa reka bentuk komponen dan bukannya hanya pada peringkat sebut harga -- secara konsisten menghasilkan hasil yang lebih baik. Jurutera faundri boleh mengenal pasti ciri reka bentuk yang merumitkan atau menjejaskan tuangan sebelum perkakasan dilakukan dan boleh mencadangkan pengubahsuaian geometri yang mengekalkan niat reka bentuk sambil meningkatkan hasil, ketekalan dimensi dan akhirnya kos.