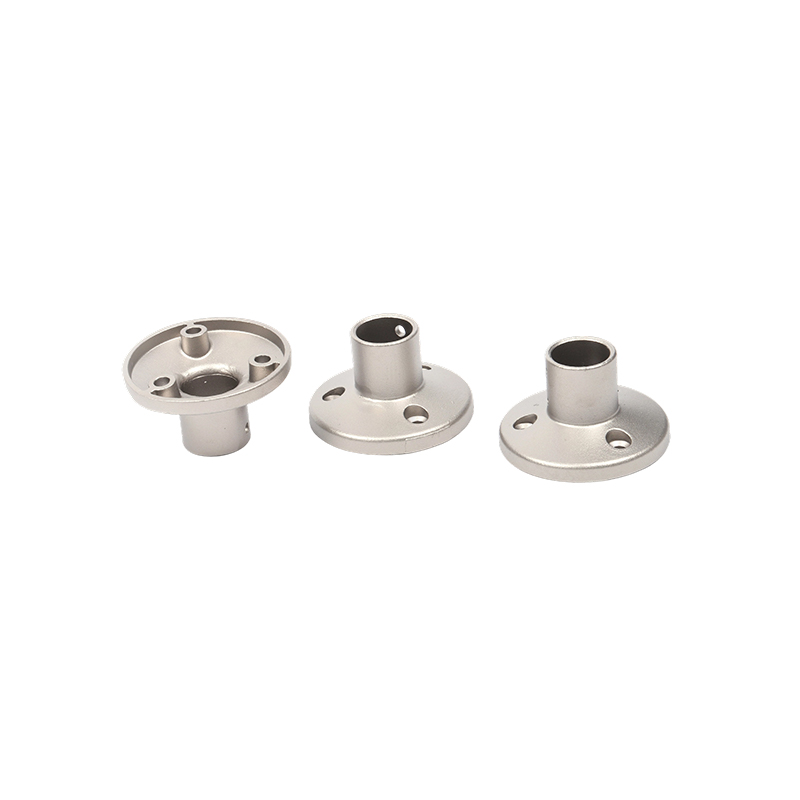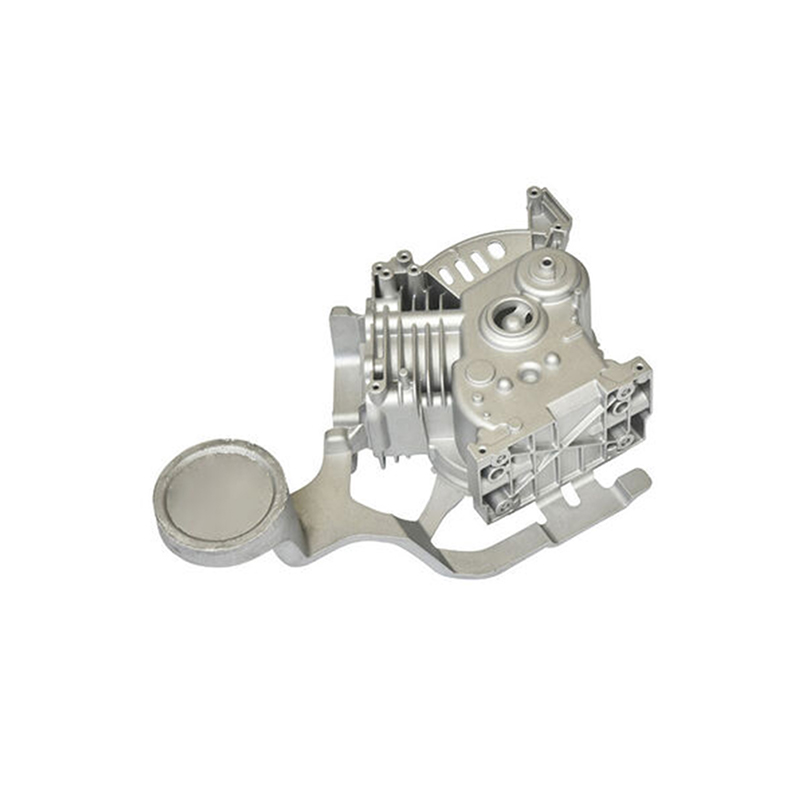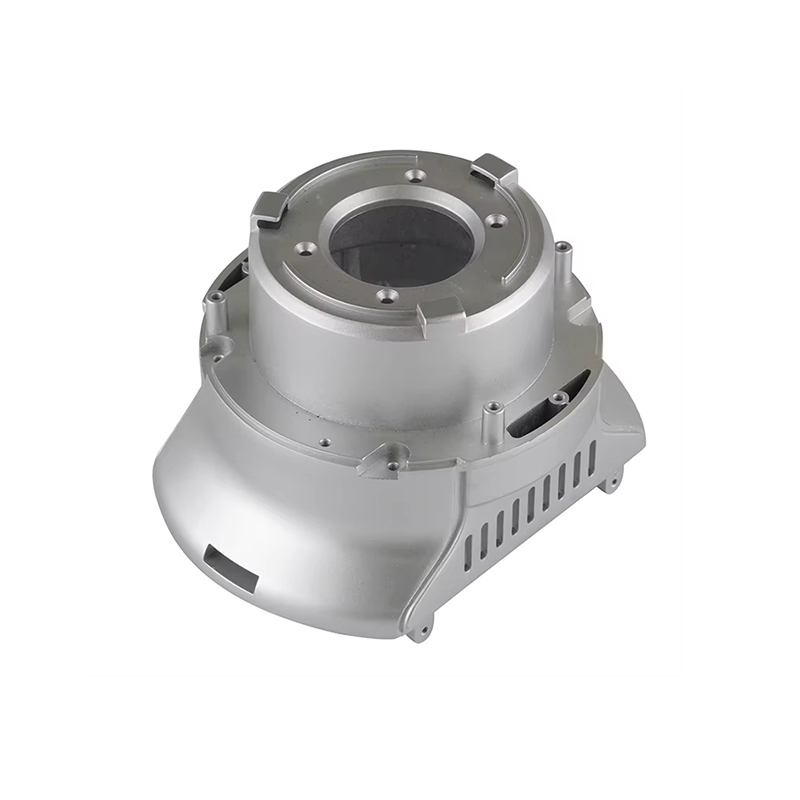
A die casting sink haba ialah komponen pengurusan terma yang dihasilkan dengan menyuntik logam cair—kebiasaannya aloi aluminium—ke dalam acuan keluli kejuruteraan ketepatan di bawah tekanan tinggi. Acuan mentakrifkan setiap ciri geometri bahagian siap: tapak, susunan sirip, bos pelekap, dan sebarang ciri struktur atau elektrik bersepadu. Setelah logam mengeras dan acuan terbuka, sink haba yang terhasil secara geometri hampir kepada bentuk terakhirnya, memerlukan sedikit atau tiada pemesinan sekunder sebelum digunakan.
Sinki haba berfungsi secara umum dengan menarik tenaga haba daripada komponen penjana haba—transistor kuasa, CPU, modul LED atau pengawal motor—dan melesapkan tenaga tersebut ke udara sekeliling atau cecair penyejuk. Sinki haba tuangan die mencapai ini melalui kekonduksian terma yang wujud bagi aloi logamnya dan melalui kawasan permukaan yang besar yang dicipta oleh struktur siripnya, yang memaksimumkan sentuhan antara komponen dan medium penyejukan ambien.
Tuangan die ialah salah satu daripada beberapa kaedah pembuatan yang digunakan untuk menghasilkan sink haba—yang lain termasuk penyemperitan, skiving, penempaan, dan pembinaan sirip terikat—tetapi ia menduduki kedudukan tersendiri kerana keupayaannya untuk menghasilkan geometri tiga dimensi yang kompleks pada volum tinggi dan dengan konsistensi bahagian-ke-bahagian yang sangat baik. Di mana penyemperitan dihadkan kepada keratan rentas dua dimensi yang seragam, tuangan die boleh menghasilkan sirip yang berbeza dalam ketinggian, pic dan orientasi merentas satu komponen, menyepadukan kurungan pelekap dan saluran dalaman, dan menampung ciri-ciri undercut dan berongga yang mustahil untuk diekstrusi.
Proses Tuangan Die untuk Sinki Haba
Memahami cara tuangan die berfungsi membantu menerangkan kedua-dua keupayaan dan kekangan sink haba yang dihasilkan dengan cara ini. Proses ini berlaku dalam beberapa peringkat yang jelas.
Reka Bentuk dan Penyediaan Acuan
Asas mana-mana sink haba tuangan die ialah acuan keluli, juga dipanggil acuan. Ia terdiri daripada dua bahagian: yang tutup die separuh , yang membentuk satu muka komponen, dan ejector mati separuh , yang membentuk satu lagi dan mengandungi pin ejektor yang digunakan untuk menolak tuangan siap keluar selepas pemejalan. Garisan di mana kedua-dua bahagian bertemu dikenali sebagai garisan perpisahan, dan lokasinya mesti dipilih dengan teliti oleh pereka alat untuk memastikan tuangan yang telah siap tergelincir dengan bersih dari separuh penutup dan kekal dalam separuh ejektor apabila acuan dibuka.
Die itu sendiri biasanya dimesin daripada H13 yang dikeraskan atau keluli alat serupa yang mampu menahan beribu-ribu kitaran suntikan bertekanan tinggi dan suhu tinggi. Mereka bentuk dadu untuk sink haba yang kompleks—dengan banyak sirip nipis, toleransi rapat dan ciri bersepadu—adalah usaha kejuruteraan yang penting. Reka bentuk die mesti mengambil kira laluan aliran logam, kedudukan saluran penyejukan dalam lokasi die, pintu pagar dan pelari, dan pengaturan pembuangan untuk membolehkan udara yang terperangkap keluar semasa suntikan.
Pencairan dan Suntikan Logam
Setelah dadu disediakan dan diapit ditutup di bawah tekanan hidraulik tinggi, aloi aluminium cair—yang dipegang pada suhu biasanya antara 620 °C dan 700 °C bergantung pada aloi—disuntik ke dalam rongga acuan pada tekanan antara lebih kurang 10 hingga 175 MPa (1,500 hingga 25,000 psi) untuk aluminium. Tekanan suntikan tinggi ini memaksa logam cair untuk mengisi setiap perincian rongga acuan, termasuk sirip nipis dan ciri-ciri kecil, sebelum ia mempunyai masa untuk memejal.
Terdapat dua varian utama proses tuangan die yang berkaitan dengan pengeluaran sink haba:
- Tuangan mati ruang panas: Mekanisme suntikan direndam dalam takungan logam cair. Kaedah ini lebih pantas dan sesuai untuk aloi takat lebur yang lebih rendah seperti zink. Ia tidak sesuai untuk aluminium, yang akan merosakkan komponen yang tenggelam.
- Tuangan mati ruang sejuk: Digunakan untuk aluminium dan aloi peleburan lebih tinggi yang lain. Logam cair dimasukkan ke dalam ruang suntikan secara berasingan untuk setiap pukulan. Walaupun sedikit lebih perlahan daripada ruang panas, ia mencapai tekanan tinggi yang diperlukan untuk tuangan die aluminium dan merupakan proses standard untuk sink haba aluminium.
Pemejalan, Pancutan dan Pemangkasan
Selepas suntikan, logam mengeras dengan cepat—dalam beberapa saat—kerana ia memindahkan haba ke acuan keluli yang disejukkan. Die kemudiannya dibuka dan plat pin ejector memacu semua pin ejector secara serentak dengan daya yang sama, menolak tuangan keluar dengan bersih daripada separuh ejector tanpa herotan. Peletakan pin ejektor yang berhati-hati adalah penting: kedudukan pin yang tidak sesuai boleh meninggalkan kesan saksi pada permukaan sink haba atau menyebabkan tekanan setempat yang mengubah bentuk sirip nipis semasa lontar.
Bahagian yang dikeluarkan masih membawa sprue (logam pejal dalam pintu suntikan), pelari, dan sebarang bahan limpahan daripada sistem pengudaraan. Ini dikeluarkan melalui pemangkasan—sama ada dalam penekan trim khusus atau dengan tangan—sebelum sink haba bergerak ke mana-mana operasi sekunder. Sesetengah kilat (sirip nipis logam pada garisan perpisahan) mungkin juga memerlukan pengalihan.
Operasi Sekunder
Bergantung pada keperluan aplikasi, sink haba tuang die mungkin menjalani operasi pemesinan sekunder untuk mencapai toleransi yang lebih ketat pada dimensi kritikal—seperti kerataan permukaan pelekap yang bersentuhan dengan komponen elektronik—yang tidak boleh dipegang dengan pasti dalam keadaan as-cast. Penggerudian, penorehan dan pengilangan adalah operasi sekunder yang biasa. Dalam pengeluaran volum tinggi, langkah sekunder ini sering dilakukan pada pusat pemesinan CNC selaras dengan sel tuangan die, mengekalkan masa kitaran yang singkat.
Bahan yang Digunakan dalam Sinki Haba Die Casting
Pemilihan aloi adalah salah satu keputusan yang paling berbangkit dalam reka bentuk sink haba tuangan, kerana ia secara langsung mengawal kekonduksian terma, kebolehtuangan, kekuatan mekanikal dan berat.
Aloi Aluminium: Pilihan Utama
Aloi aluminium menyumbang sebahagian besar sinki haba tuangan die, atas kombinasi sebab: kekonduksian terma sedia ada aluminium, ketumpatannya yang rendah (kira-kira satu pertiga daripada keluli), lapisan oksida semulajadinya yang tahan kakisan, kebolehtuangannya yang sangat baik pada suhu yang boleh dicapai secara komersial, dan ketersediaan sedia dan kebolehkitar semulanya. Dua aloi aluminium yang paling biasa ditentukan untuk sink haba tuangan adalah:
| Aloi | Kekonduksian Terma | Ciri-ciri Utama | Paling Sesuai Untuk |
|---|---|---|---|
| A380 | ~96 W/m·K | Aloi tuangan mati tujuan am; kecairan yang sangat baik, kestabilan dimensi, dan kebolehmesinan; rintangan kakisan yang baik; menerima anodising dan salutan serbuk | Elektronik pengguna, perumah LED, komponen automotif, peralatan telekomunikasi |
| ADC12 (A383) | ~92–96 W/m·K | Kandungan silikon yang tinggi memberikan kecairan unggul untuk geometri berdinding nipis dan kompleks; kekuatan mekanikal sedikit lebih rendah daripada A380; popular dalam rantaian bekalan Jepun dan Asia | Sinki haba dinding nipis kompleks, elektronik pengguna, peranti komputer |
| A356 / A357 | ~151–160 W/m·K | Kekonduksian terma yang ketara lebih tinggi daripada A380; memerlukan tuangan tekanan rendah atau graviti dan bukannya tuangan die tekanan tinggi; boleh dirawat haba | Aplikasi terma berprestasi tinggi di mana kekonduksian adalah keutamaan |
| Aloi zink (Zamak) | ~110 W/m·K | Ketumpatan lebih tinggi daripada aluminium; kemasan permukaan yang sangat baik dan ketepatan dimensi; takat lebur yang lebih rendah sesuai dengan tuangan die chamber panas; lebih berat daripada setara aluminium | Komponen kecil dan sangat terperinci; aplikasi di mana berat kurang kritikal |
Perlu diperhatikan pertukaran yang wujud dalam aloi tuangan aluminium: kandungan silikon yang memberikan kebolehtuangan dan kecairan yang sangat baik kepada A380 dan ADC12 juga mengurangkan kekonduksian termanya berbanding aloi tuangan tempa atau graviti. Aluminium tulen mempunyai kekonduksian terma kira-kira 237 W/m·K; aloi tuangan mati A380 mencapai hanya sekitar 96 W/m·K. Jurutera yang memerlukan kekonduksian yang lebih tinggi kadangkala menentukan A356.0 yang dihasilkan oleh tuangan die tekanan rendah atau tuangan graviti, menerima proses yang lebih perlahan dan agak mahal sebagai pertukaran untuk prestasi terma yang unggul.
Bahan Baru Muncul
Penyelidikan bahan yang sedang dijalankan sedang mengembangkan pilihan yang tersedia untuk pereka sink haba. Bahan komposit yang menggabungkan zarah seramik atau gentian karbon sedang disiasat untuk aplikasi yang memerlukan kedua-dua kekonduksian haba yang tinggi dan berat rendah melebihi apa yang boleh diberikan oleh aloi aluminium standard. Nanokomposit dipertingkatkan graphene mewakili hala tuju penyelidikan jangka panjang, dengan potensi untuk penambahbaikan dramatik dalam kekonduksian terma jika ia boleh berjaya disepadukan ke dalam proses tuangan mati berskala secara komersial.
Pertimbangan Reka Bentuk untuk Sinki Haba Tuang Die
Kebebasan geometri tuangan cetakan adalah besar berbanding dengan penyemperitan, tetapi ia tidak terhad. Reka bentuk sink haba yang berkesan untuk tuangan die memerlukan pertimbangan serentak yang teliti terhadap prestasi terma, kebolehkilangan dan integriti mekanikal.
Geometri dan Ketumpatan Sirip
Sirip ialah mekanisme utama yang mana sink haba meningkatkan luas permukaan berkesannya. Dalam sink haba tuangan, sirip boleh diorientasikan ke pelbagai arah, ketinggian dan ketebalan yang berbeza-beza di seluruh bahagian, dan disusun dalam konfigurasi pin, lurus, potong silang atau jejari yang mustahil untuk diekstrusi. Parameter geometri utama termasuk:
- Ketinggian sirip: Sirip yang lebih tinggi meningkatkan luas permukaan tetapi juga meningkatkan kedalaman rongga cetakan, yang menjadikan pengisian sirip nipis dengan logam cair lebih mencabar dan meningkatkan risiko penutupan sejuk (isi tidak lengkap) atau keliangan.
- Ketebalan sirip: Sirip yang lebih nipis memberikan lebih banyak sirip setiap unit lebar (ketumpatan sirip yang lebih tinggi) dan dengan itu luas permukaan yang lebih besar, tetapi terdapat had praktikal yang lebih rendah—biasanya sekitar 1.0–1.5 mm untuk tuangan cetakan aluminium—di bawahnya pengisian yang boleh dipercayai tidak dapat dijamin.
- Padang sirip (jarak): Sirip bernada lebih dekat meningkatkan luas permukaan tetapi menyekat aliran udara antara sirip, berpotensi mengurangkan pemindahan haba perolakan. Padang optimum bergantung pada sama ada penyejukan adalah perolakan semula jadi atau aliran udara paksa, dan pada halaju aliran udara tersebut.
- Bentuk sirip: Sirip pin (tiang silinder atau segi empat sama) berfungsi dengan baik di bawah aliran udara yang menghalang daripada kipas yang dipasang terus. Sirip selari lurus berprestasi terbaik apabila aliran udara disalurkan sepanjang panjangnya. Susunan sirip jejari adalah biasa dalam sink haba LED bulat di mana perolakan semula jadi mendominasi.
Ketebalan dan Kerataan Asas
Plat asas sink haba—bahagian pepejal yang bersentuhan dengan komponen penjana haba—mesti cukup tebal untuk menyebarkan haba ke sisi dari titik sentuhan merentasi susunan sirip penuh, tetapi tidak terlalu tebal sehingga menambahkan berat dan kos bahan yang tidak perlu. Ketebalan asas ditentukan oleh rintangan penyebaran haba yang diperlukan dan oleh kekakuan yang diperlukan untuk mengelakkan meledingkan semasa proses tuangan die dan dalam perkhidmatan. Kerataan permukaan asas adalah kritikal: walaupun jurang kecil antara sumber haba dan sink haba memperkenalkan rintangan haba tambahan yang ketara. Pemesinan CNC permukaan pelekap selepas tuangan selalunya ditentukan untuk memastikan kerataan dalam 0.05–0.1 mm.
Draf Sudut
Sudut draf—sedikit tirus yang digunakan pada semua permukaan menegak rongga acuan—adalah keperluan asas dalam proses tuangan. Tanpa draf, tuangan akan terkunci pada dinding cetakan apabila ia mengeras dan mengecut, menjadikan lentingan mustahil atau menyebabkan bahagian tersebut koyak. Sudut draf piawai untuk tuangan cetakan aluminium biasanya 0.5° hingga 2° untuk permukaan luaran dan 1° hingga 3° untuk permukaan dalaman (teras). Untuk sirip sink haba, sudut draf bermakna sirip adalah lebih tebal sedikit di pangkalnya daripada di hujungnya, yang dalam apa jua keadaan bermanfaat dari segi struktur.
Keseragaman Ketebalan Dinding
Perubahan mendadak dalam ketebalan dinding menyebabkan kadar pemejalan yang tidak sekata, yang boleh menyebabkan keliangan, lompang pengecutan, dan tegasan baki dalam tuangan. Pereka bentuk menyasarkan ketebalan dinding yang seragam di seluruh bahagian, menggunakan jejari yang besar pada peralihan ketebalan dan mengelakkan bahagian tebal yang terpencil (yang merupakan yang terakhir menjadi pejal dan dengan itu paling terdedah kepada pengecutan). Untuk sink haba, ini bermakna persimpangan sirip-ke-dasar dan mana-mana bos bersepadu atau pad pelekap hendaklah dijejari dengan teliti.
Garis Perpisahan dan Peletakan Pin Ejector
Lokasi garisan perpisahan mempengaruhi kedua-dua penampilan sink haba siap dan ketepatan dimensinya. Tanda kilat dan saksi pada garisan perpisahan tidak dapat dielakkan, dan lokasinya harus dipilih untuk meminimumkan kesan pada permukaan berfungsi. Tanda pin ejector pada permukaan sink haba juga tidak dapat dielakkan, dan kedudukannya mesti dirancang supaya ia tidak menjejaskan permukaan pelekap komponen atau mana-mana permukaan yang akan kelihatan dalam produk akhir.
Rawatan Permukaan untuk Sinki Haba Die Casting
Permukaan aluminium as-cast berfungsi tetapi boleh dipertingkatkan dalam prestasi terma dan ketahanan melalui pelbagai pilihan rawatan permukaan.
Anodising
Anodising ialah proses elektrokimia yang menukar lapisan aluminium oksida semula jadi pada permukaan menjadi salutan anodik oksida yang lebih tebal, lebih keras dan lebih seragam. Untuk sink haba, anodising menawarkan beberapa faedah: permukaan oksida anodik mempunyai emisitiviti yang lebih tinggi daripada aluminium kosong (biasanya 0.8–0.9 berbanding 0.05–0.2 untuk aluminium yang digilap), yang meningkatkan pelesapan haba sinaran; salutan keras meningkatkan rintangan calar dan lelasan; dan permukaan beranodis menyediakan perlindungan kakisan dalam persekitaran yang lembap atau agresif secara kimia. Walau bagaimanapun, adalah penting untuk ambil perhatian bahawa lapisan oksida anodik mempunyai kekonduksian haba yang sangat rendah, jadi anodis meningkatkan sedikit rintangan sentuhan haba pada antara muka komponen-ke-panas-sinki. Atas sebab ini, sink haba teranodis yang digunakan dengan bahan antara muka terma (TIM) harus mempunyai ketebalan anodising dikawal dengan berhati-hati, atau permukaan pelekap bertopeng semasa penanodisan.
Nota: Aloi aluminium A380 standard tidak sesuai untuk anodis kerana kandungan silikon dan tembaganya yang tinggi, yang menghasilkan kemasan anodis yang tidak sekata, gelap atau berbintik-bintik. Untuk aplikasi yang memerlukan penampilan teranodis berkualiti tinggi, aloi silikon rendah seperti A360 atau ADC1 hendaklah dinyatakan.
Salutan Serbuk
Salutan serbuk menggunakan serbuk polimer kering secara elektrostatik pada permukaan sink haba, yang kemudiannya diawetkan dalam ketuhar untuk membentuk filem seragam yang tahan lama. Ia memberikan perlindungan kakisan yang baik dan membolehkan pelbagai warna. Seperti anodising, salutan polimer mempunyai kekonduksian terma yang rendah, jadi ketebalannya harus diminimumkan (biasanya 60–100 µm) pada permukaan kritikal terma. Salutan serbuk serasi dengan A380 dan kebanyakan aloi tuangan mati aluminium yang lain.
Letupan Tembakan dan Terguling
Letupan tembakan atau letupan manik pada permukaan sebagai tuangan menghilangkan denyar sisa, meningkatkan keseragaman permukaan dan meningkatkan kekasaran permukaan—yang meningkatkan sedikit luas permukaan berkesan untuk pemindahan haba. Tumbling mencapai hasil yang serupa untuk komponen yang lebih kecil yang diproses dalam kelompok. Rawatan ini selalunya digunakan sebagai langkah persediaan sebelum anodis atau mengecat.
Penyaduran elektrik
Dalam aplikasi yang memerlukan kekerasan permukaan dipertingkatkan, kekonduksian elektrik atau sifat estetik tertentu, penyaduran elektrik dengan nikel, krom atau logam lain adalah pilihan. Penyaduran nikel khususnya memberikan rintangan kakisan yang sangat baik dan kemasan permukaan yang licin, dan digunakan dalam beberapa aplikasi elektronik telekomunikasi dan ketenteraan.
Kelebihan Die Casting Heat Sink
Tuangan mati menawarkan satu set kelebihan yang menjadikannya laluan pembuatan pilihan untuk sink haba dalam banyak konteks aplikasi:
- geometri tiga dimensi kompleks: Tuangan mati boleh menghasilkan tatasusunan sirip dengan orientasi yang berbeza-beza, ciri pelekap bersepadu, saluran dan bos dalam satu operasi—geometri yang mustahil atau sangat mahal dengan mana-mana kaedah lain.
- Kadar pengeluaran yang tinggi: Mesin tuangan die chamber sejuk boleh mencapai masa kitaran tertib satu hingga tiga minit setiap pukulan untuk saiz sink haba biasa, membolehkan daya pemprosesan yang sangat tinggi setelah perkakasan diwujudkan. Ini menjadikan tuangan cetakan sangat kompetitif kos untuk volum pengeluaran yang besar.
- Konsistensi dimensi yang sangat baik: Semua tuangan daripada dadu tertentu adalah sangat rapat dalam dimensi, yang penting untuk pemasangan elektronik di mana sink haba mesti mengawan dengan tepat dengan pakej komponen standard dan penutup.
- Integriti struktur: Sinki haba tuangan adalah mekanikal yang teguh, mampu menahan getaran, kejutan dan beban mekanikal yang dikenakan semasa pemasangan. Ini menjadikan mereka sangat berharga dalam persekitaran automotif dan perindustrian.
- Pengeluaran bentuk jaring hampir: Bahagian as-cast menghampiri geometri terakhirnya, mengurangkan tahap pemesinan sekunder dan sisa bahan berbanding dengan pemesinan sink haba daripada bilet pepejal.
- Integrasi pelbagai fungsi: Pendakap pelekap, ciri pengurusan kabel, dinding kepungan, dan sirip sink haba semuanya boleh digabungkan ke dalam satu bahagian tuangan mati, mengurangkan bilangan komponen berasingan, operasi pemasangan dan potensi sambungan antara muka terma dalam produk akhir.
Had dan Cabaran Die Casting Heat Sink
Walaupun kekuatannya, tuangan die bukanlah penyelesaian yang optimum dalam setiap keadaan. Jurutera harus sedar tentang batasan utamanya:
- Kos perkakas yang tinggi: Dail keluli untuk tuangan cetakan aluminium adalah mahal—biasanya antara beberapa ribu hingga puluhan ribu paun bergantung pada kerumitan—menjadikan tuangan cetakan tidak ekonomik untuk kuantiti pengeluaran yang kecil. Titik pulang modal berbanding pemesinan daripada proses pepejal atau lain-lain bergantung pada kerumitan dan isipadu bahagian, tetapi tuangan die biasanya menjadi menarik melebihi beberapa ribu bahagian setahun.
- Keliangan: Tuangan die tekanan tinggi boleh memerangkap udara dalam rongga die, yang membawa kepada keliangan dalam tuangan. Ini amat bermasalah untuk sink haba yang akan terdedah kepada tekanan (seperti reka bentuk plat sejuk yang disejukkan cecair) atau untuk bahagian yang memerlukan rawatan haba selepas penuangan. Tuangan die separa pepejal dan tuangan die berbantukan vakum ialah varian proses yang mengurangkan keliangan dengan ketara, pada kos proses tambahan.
- Kekonduksian terma yang lebih rendah daripada bentuk aluminium lain: Seperti yang dinyatakan di atas, aloi kaya silikon yang memberikan tuangan die aluminium kecairan yang sangat baik juga mengurangkan kekonduksian terma berbanding aloi tempa atau aloi tuangan silikon rendah. Untuk aplikasi dengan permintaan haba yang melampau, ini mungkin menjadi faktor pengehad.
- Had nisbah aspek sirip: Sirip yang sangat nipis dan sangat tinggi sukar diisi dengan pasti dengan tuangan die tekanan tinggi. Jika aplikasi menuntut ketumpatan sirip atau nisbah aspek yang sangat tinggi melebihi apa yang boleh dicapai oleh tuangan die, sink haba sirip bersirip atau terikat mungkin lebih sesuai.
- Perubahan reka bentuk adalah mahal: Mengubah suai acuan selepas ia dikeluarkan adalah mahal. Tidak seperti sink haba tersemperit—di mana acuan penyemperitan baharu agak murah—menukar reka bentuk sink haba tuangan die mungkin memerlukan kerja semula yang ketara atau acuan baharu sepenuhnya.
Die Casting lwn. Kaedah Pengilangan Sin Haba Lain
| Kaedah | Kerumitan Reka Bentuk | Kekonduksian Terma | Kos Perkakas | Kos Unit (Volume Tinggi) | Terbaik Untuk |
|---|---|---|---|---|---|
| Die Casting | Sangat tinggi (3D) | Sederhana (~96 W/m·K) | tinggi | rendah | Bentuk kompleks, kelantangan tinggi, ciri bersepadu |
| Penyemperitan | Sederhana (profil 2D) | Baik (~150–200 W/m·K) | rendah | Sangat rendah | Keratan rentas seragam ringkas, isipadu sederhana |
| Tergelincir | tinggi (thin dense fins) | sangat bagus | Sederhana | Sederhana | tinggi fin density, high performance, moderate volume |
| Menempa | Sederhana | Cemerlang | Sederhana–High | Sederhana | tinggi strength, high thermal performance |
| Sirip Berikat | Sangat tinggi | Cemerlang (copper fins) | rendah–Moderate | tinggi | Prestasi ultra tinggi, reka bentuk tersuai, volum rendah |
| Pemesinan CNC | Sangat tinggi | Cemerlang | rendah (no tooling) | Sangat tinggi | Prototaip, volum sangat rendah, ketepatan tertinggi |
Aplikasi Die Casting Heat Sink
Gabungan kebebasan geometri, keteguhan mekanikal dan kecekapan pengeluaran menjadikan die cast heat sink penyelesaian pilihan merentas pelbagai industri dan kategori produk.
Pencahayaan LED
Luminair LED—terutamanya lampu industri berteluk tinggi, lampu jalan dan lampu tumbuh hortikultur—adalah salah satu kawasan aplikasi terbesar dan paling pesat berkembang untuk sink haba tuangan. Geometri bulat atau poligon bagi banyak tatasusunan LED, digabungkan dengan keperluan untuk menyepadukan perumah optik, titik pelekap dan tatasusunan sirip ke dalam satu komponen yang padat dan dianggap secara estetik, amat sesuai untuk tuangan mati. Sinki haba LED die cast yang direka dengan baik boleh mengurangkan rintangan haba sehingga 20% berbanding reka bentuk tersemperit yang setara, secara langsung meningkatkan suhu simpang LED, keberkesanan dan hayat perkhidmatan.
Elektronik Automotif
Elektrifikasi kenderaan—motor elektrik, penyongsang, pengecas atas kapal, sistem pengurusan bateri dan elektronik bantuan pemandu termaju—telah meningkatkan secara mendadak permintaan pengurusan terma pada komponen automotif. Sinki haba aluminium die cast digunakan secara meluas dalam aplikasi ini kerana ia menggabungkan kekuatan mekanikal yang tinggi (untuk menahan getaran dan beban mekanikal), prestasi terma yang baik, keserasian dengan rawatan permukaan automotif, dan keupayaan untuk menyepadukan ciri pemasangan dan pengedap yang kompleks. Penyongsang kenderaan elektrik khususnya bergantung pada sink haba tuangan cetakan tersuai atau plat sejuk sebagai elemen pengurusan struktur dan terma utama.
Infrastruktur Telekomunikasi dan Rangkaian
Peralatan stesen pangkalan, penguat kuasa RF dan suis rangkaian menjana haba yang besar dalam kepungan yang dibungkus padat. Sinki haba die cast membolehkan pengurusan terma disepadukan terus ke dalam perumah peralatan, menghapuskan keperluan untuk komponen sink haba yang berasingan dan mengurangkan bilangan antara muka terma dalam laluan haba. Geometri yang padat dan kompleks yang boleh dicapai dengan tuangan die dipadankan dengan baik dengan kekangan spatial peralatan telekomunikasi moden.
Elektronik Kuasa Perindustrian
Pemacu frekuensi boleh ubah, penukar kuasa, peralatan kimpalan dan pengawal motor industri semuanya memerlukan sink haba yang teguh dan tahan lama yang mampu berprestasi dengan pasti dalam persekitaran yang mungkin melibatkan getaran, pencemaran dan kitaran haba. Sinki haba tuangan die dalam aplikasi ini selalunya menyepadukan ciri pelekap untuk modul kuasa (IGBT, thyristor, MOSFET) terus ke dalam tuangan, mengurangkan kerumitan pemasangan dan memastikan sentuhan yang boleh berulang dan jelas antara komponen dan sink haba.
Elektronik Pengguna
Daripada konsol permainan dan kotak set atas kepada bekalan kuasa dan penguat audio, produk elektronik pengguna mendapat manfaat daripada sink haba tuangan apabila keperluan bentuknya—bulat, berbentuk L atau sebaliknya bukan prismatik—menjadikan penyemperitan tidak praktikal. Keberkesanan kos tuangan die pada volum tinggi juga sesuai dengan persekitaran pengeluaran pasaran besar bagi elektronik pengguna.
Kawalan Kualiti dalam Pengeluaran Sin Haba Die Casting
Memastikan kualiti yang konsisten dalam sink haba tuangan memerlukan kawalan sistematik pada pelbagai peringkat proses pengeluaran. Langkah kawalan kualiti utama termasuk:
- Pengesahan bahan masuk: Mengesahkan komposisi aloi setiap caj cair melalui analisis spektrografi sebelum penuangan bermula.
- Pemantauan parameter proses: Merakam dan mengawal tekanan suntikan, suhu logam, suhu mati dan masa kitaran untuk setiap pukulan untuk mengesan hanyut proses sebelum menghasilkan bahagian yang rosak.
- Pemeriksaan dimensi: Menggunakan mesin pengukur koordinat (CMM) atau lekapan pengukur untuk mengesahkan dimensi kritikal—terutamanya melekapkan kerataan permukaan dan padang sirip—berdasarkan sampel statistik.
- Pengesanan keliangan: Pemeriksaan sinar-X atau pengimbasan CT untuk aplikasi yang keliangan dalaman tidak boleh diterima, seperti komponen penyejukan cecair kedap tekanan.
- Pengesahan prestasi terma: Ujian rintangan haba menggunakan persediaan ujian yang ditentukur untuk mengesahkan bahawa sink haba memenuhi prestasi terma yang ditentukan sebelum dikeluarkan ke pengeluaran.
Kesimpulan
Sinki haba tuangan mati mewakili penyelesaian yang berkebolehan tinggi dan diterima pakai secara meluas untuk pengurusan haba sistem elektronik dan kuasa merentas industri daripada elektronik pengguna dan lampu LED kepada elektrifikasi automotif dan penukaran kuasa industri. Keupayaan mereka untuk menghasilkan geometri sirip tiga dimensi yang kompleks, menyepadukan berbilang ciri fungsi ke dalam satu komponen, dan memberikan kualiti yang konsisten pada volum pengeluaran yang tinggi memberi mereka kelebihan yang tiada proses pembuatan lain yang direplikasi sepenuhnya.
Keputusan kejuruteraan untuk menentukan sinki haba tuangan die memerlukan pengimbangan teliti keperluan kekonduksian terma, kerumitan geometri, volum pengeluaran, pelaburan perkakas dan keperluan kemasan permukaan. Apabila faktor-faktor ini sejajar—terutamanya apabila volum pengeluaran tinggi, geometri adalah kompleks, dan keteguhan mekanikal penting bersama-sama prestasi terma—pemutus cetakan secara konsisten merupakan pilihan yang paling berkesan dan menjimatkan. Memandangkan ketumpatan kuasa dalam elektronik terus meningkat dan pengurusan terma menjadi semakin kritikal terhadap kebolehpercayaan produk, sink haba tuangan cetakan akan kekal sebagai teknologi asas dalam kit alat jurutera haba.