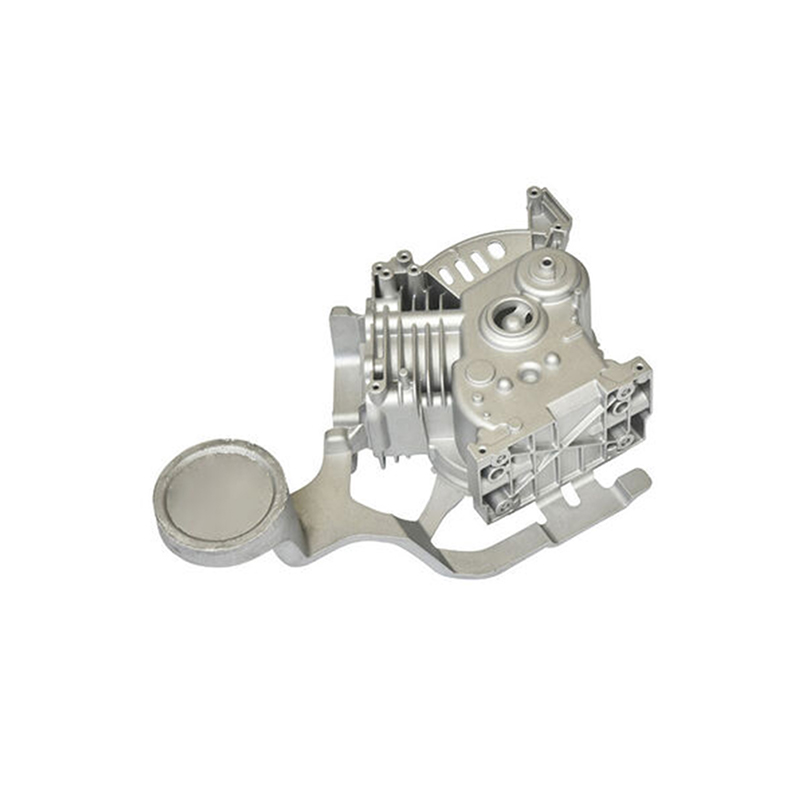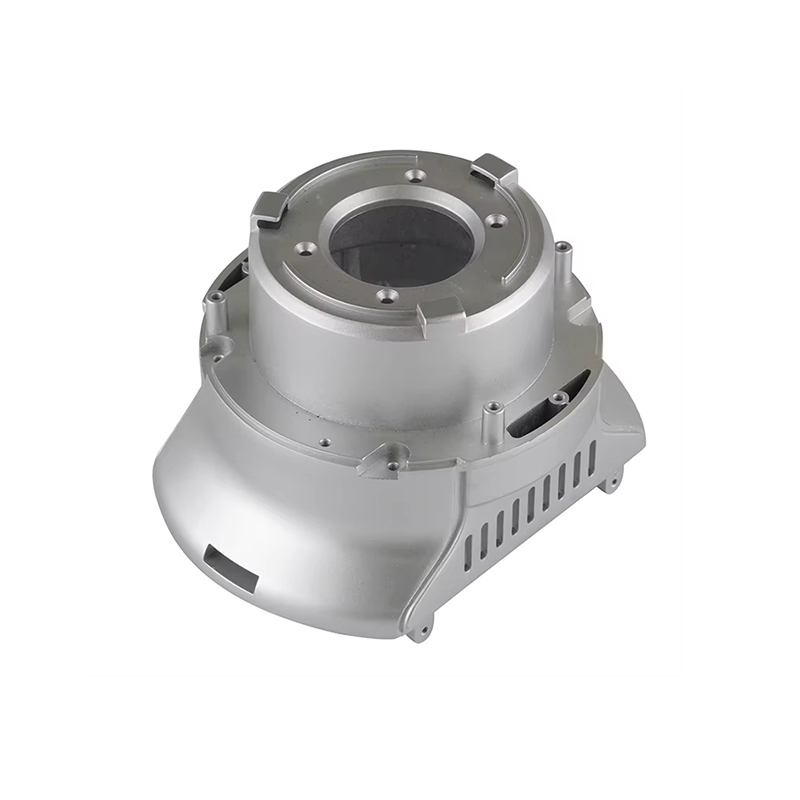
Tuangan die zink ialah a kaedah tuangan logam tekanan tinggi di mana aloi zink cair dipaksa ke dalam rongga acuan keluli yang keras ("die") pada tekanan biasanya antara 1,000 hingga 30,000 psi. Aloi itu memejal dengan cepat di dalam acuan, menghasilkan bahagian yang stabil dari segi dimensi, hampir-jaring-bentuk yang selalunya memerlukan sedikit atau tiada pemesinan sekunder.
Berbanding dengan logam tuangan mati lain seperti aluminium, magnesium atau tembaga, zink menawarkan gabungan sifat yang unik: takat lebur rendah (~420 °C / 788 °F) , kecairan tinggi, kebolehtuangan unggul, dan kekuatan mekanikal yang sangat baik. Ciri-ciri ini menjadikan zink sebagai pilihan pilihan untuk komponen berdinding nipis yang rumit dan bahagian yang menuntut perincian ketepatan tinggi.
Dua konfigurasi mesin utama digunakan dalam proses penuangan die zink : yang ruang panas mesin (yang paling biasa untuk zink) dan yang kurang kerap digunakan ruang sejuk mesin. Dalam mesin ruang panas, mekanisme suntikan ditenggelami dalam takungan logam cair, membolehkan masa kitaran yang sangat cepat - biasanya 400-900 tangkapan sejam.
Gambaran Keseluruhan Langkah demi Langkah Proses Tuangan Die Zink
Proses tuangan die zink mengikut urutan operasi yang dikawal ketat. Setiap peringkat secara langsung memberi kesan kepada ketepatan dimensi, kemasan permukaan dan integriti struktur komponen akhir.
Bahagian die dibersihkan dan disembur dengan agen pelepas (pelincir mati). Ini menghalang melekat, mengawal kecerunan terma dan memanjangkan hayat cetakan.
Die penutup dan die ejector ditutup secara hidraulik dan dikunci di bawah daya pengapit yang tinggi — cukup untuk menahan tekanan suntikan semasa pengisian.
Zink cair pada ~430–450 °C disuntik ke dalam rongga acuan melalui leher angsa dan muncung (ruang panas) pada halaju dan tekanan yang dikawal dengan tepat.
Aloi membeku dalam milisaat hingga beberapa saat. Suhu die, saluran penyejukan, dan komposisi aloi mengawal kadar pemejalan dan struktur mikro.
Setelah pepejal, dadu terbuka dan pin ejektor menolak tuangan keluar dari rongga dadu. Reka bentuk ejektor yang betul menghalang herotan ciri nipis.
Pintu pagar, pelari dan denyar dipangkas (selalunya dengan acuan pemangkas automatik). Pasca pemprosesan mungkin termasuk letupan pukulan, penyaduran, salutan serbuk atau pemesinan CNC.
Keseluruhan kitaran - dari suntikan hingga pelepasan - biasanya mengambil masa 5 hingga 40 saat , bergantung pada kerumitan bahagian dan ketebalan dinding. Masa kitaran pantas ini adalah salah satu kelebihan ekonomi utama proses tuangan die zink.
Aloi Zink Biasa Digunakan dalam Tuangan Die
Pemilihan aloi zink sangat mempengaruhi sifat mekanikal, rintangan kakisan, dan kestabilan dimensi bahagian tuang. Keluarga ZAMAK (akronim daripada perkataan Jerman untuk logam konstituennya: Zink, Aluminium, Magnesium, Kuprum) mewakili kumpulan aloi tuangan mati zink yang paling banyak digunakan di seluruh dunia.
| Aloi | Al % | Cu % | Mg % | Kekuatan Tegangan | Ciri-ciri Utama |
|---|---|---|---|---|---|
| ZAMAK 2 (Alloy 2) | 4.0 | 3.0 | 0.04 | ~359 MPa | Kekuatan & kekerasan tertinggi keluarga ZAMAK; rintangan rayapan yang baik |
| ZAMAK 3 (Alloy 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | Paling banyak digunakan; sifat pemutus yang sangat baik; kestabilan dimensi |
| ZAMAK 5 (Alloy 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | Kekuatan yang lebih tinggi daripada #3; rintangan rayapan yang lebih baik; biasa di Eropah |
| ZAMAK 7 (Alloy 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | Diubah suai #3 dengan Mg yang lebih rendah; kecairan unggul; dinding yang lebih nipis mungkin |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Aluminium yang lebih tinggi; boleh tuang ruang panas; sifat galas yang baik |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Aloi zink kekuatan tertinggi; ringan; graviti/ruang-sejuk sahaja |
ZAMAK 3 menyumbang kira-kira 70% daripada semua tuangan die zink yang dihasilkan di Amerika Utara kerana keseimbangan luar biasa kebolehtuangan, sifat mekanikal dan keberkesanan kosnya. Apabila kekuatan yang lebih tinggi diperlukan tanpa mengorbankan ketepatan dimensi, ZAMAK 5 adalah peningkatan biasa.
Kelebihan Zinc Die Casting
Proses tuangan zink die menawarkan gabungan faedah yang menarik yang beberapa kaedah pembuatan alternatif boleh dipadankan secara serentak. Memahami kelebihan ini membantu jurutera dan pakar perolehan membuat keputusan pemilihan bahan termaklum
Tuangan zink secara rutin mencapai toleransi ±0.025 mm pada ciri kritikal, mengurangkan atau menghapuskan operasi pemesinan sekunder yang mahal.
Mesin tuangan zink ruang panas boleh menghasilkan ratusan tangkapan sejam, menyokong pengeluaran volum besar pada kos unit yang lebih rendah daripada banyak proses yang bersaing.
Kecairan zink cair yang tinggi membolehkan pengisian dinding nipis (senipis 0.3 mm), potongan bawah, benang, dan laluan dalaman yang rumit dalam satu operasi tuangan.
Die keluli yang digunakan dalam tuangan die zink bertahan dengan ketara lebih lama daripada untuk aluminium — selalunya melebihi 1,000,000 tembakan — mengurangkan kos perkakas terlunas bagi setiap bahagian.
Permukaan zink as-cast cukup licin untuk penyaduran langsung, pengecatan atau salutan serbuk tanpa penyediaan permukaan yang meluas, mengurangkan kos kemasan.
Zink secara semula jadi membentuk patina pelindung, dan tuangan die zink sangat menerima penyaduran elektro, anodisasi dan salutan penukaran kromat untuk perlindungan yang dipertingkatkan.
Aplikasi Industri Tuangan Die Zink
Kepelbagaian proses tuangan die zink telah menjadikannya amat diperlukan dalam spektrum industri yang sangat luas. Daripada elektronik pengguna kepada komponen automotif berat, bahagian tuangan zink ditemui di mana-mana ketepatan tinggi, kekuatan dan kualiti kosmetik bersilang dengan keperluan untuk pengeluaran volum tinggi yang cekap kos.
Industri Penggunaan Akhir Utama
Dalam industri automotif , tuangan mati zink muncul dalam karburetor, komponen sistem bahan api, pemegang pintu, mekanisme tali pinggang keledar, bahagian tiang stereng, dan semakin banyak dalam komponen kenderaan elektrik (EV) yang memerlukan perisai elektromagnet. Keupayaan untuk menyepadukan pelbagai fungsi ke dalam satu tuangan mengurangkan langkah pemasangan dan berat dalam sistem kenderaan.
The elektronik pengguna sektor ini sangat bergantung pada tuangan cetakan zink untuk engsel komputer riba, badan kamera, penyambung penyambung dan sink haba, di mana gabungan keupayaan pelindung EMI, kekonduksian terma dan kawalan dimensi yang tepat adalah penting untuk prestasi produk.
Pertimbangan Reka Bentuk Utama untuk Tuangan Die Zink
Pemutus zink yang berjaya dimulakan dengan reka bentuk untuk kebolehkilangan (DFM) . Jurutera yang memahami kekangan dan keupayaan proses pada awal fasa reka bentuk mencapai kualiti bahagian yang lebih baik, kos perkakas yang lebih rendah dan masa ke pasaran yang lebih pantas.
Ketebalan Dinding
Ketebalan dinding yang seragam menggalakkan pemejalan yang sekata dan meminimumkan kecacatan pengecutan. Ketebalan dinding nominal yang disyorkan untuk tuangan die zink adalah 1.0–3.5 mm , walaupun dinding setipis 0.3 mm boleh dicapai dengan ZAMAK 7. Perubahan mendadak dalam ketebalan bahagian harus dielakkan atau dialihkan dengan tirus beransur-ansur.
Draf Sudut
Draf sudut bagi 0.5° hingga 2° pada permukaan selari dengan arah garisan perpisahan membenarkan pancaran bersih tanpa memesongkan bahagian tersebut. Dinding dalaman dan poket dalam memerlukan sudut draf yang lebih besar untuk mengimbangi pengecutan logam pada teras.
Tulang rusuk & Bos
Tulang rusuk hendaklah 50–70% daripada ketebalan dinding bersebelahan dan diposisikan untuk mengeras tanpa menghasilkan sinki atau keliangan. Bos (ciri silinder dinaikkan untuk pengikat) harus mempunyai pin teras untuk mengawal konsistensi dinding dan disokong oleh gusset untuk kekuatan.
Potongan bawah & Tindakan Sampingan
Potongan bawah memerlukan tindakan sampingan (teras gelongsor) dalam acuan, yang menambahkan kerumitan dan kos alatan. Jika reka bentuk membenarkan, menukar potongan luaran kepada ciri setara yang boleh dicapai tanpa tindakan sampingan mengurangkan kos die dengan ketara dan meningkatkan kebolehpercayaan pengeluaran.
Toleransi & Pengecutan
ZAMAK 3 mempunyai pengecutan linear kira-kira 1.17%. Pereka bentuk mati mengimbangi dengan menskala rongga dengan sewajarnya. Toleransi am ±0.076 mm setiap 25 mm dimensi boleh dicapai dalam pengeluaran; ciri-ciri kritikal boleh dipegang hingga ±0.025 mm dengan gating dan kawalan proses yang betul.
Kecacatan Biasa dan Kawalan Kualiti dalam Tuangan Die Zink
Walaupun dengan kelebihan zink yang wujud sebagai logam tuangan, kebolehubahan proses boleh menyebabkan kecacatan yang menjejaskan integriti atau penampilan bahagian. Memahami punca utama kecacatan biasa membolehkan jurutera proses melaksanakan langkah pencegahan dan mengekalkan kualiti keluaran yang konsisten.
- Keliangan Lompang gas atau pengecutan dalam tuangan. Disebabkan oleh udara yang terperangkap, kelajuan suntikan yang berlebihan, atau pengudaraan yang tidak mencukupi. Diperbaiki dengan mengoptimumkan reka bentuk get/runner, menambah bantuan vakum, atau melaraskan parameter suntikan.
- Penutup Sejuk Garis jahitan yang boleh dilihat di mana dua bahagian hadapan aliran logam bertemu tanpa bercantum sepenuhnya. Hasil daripada suhu logam yang tidak mencukupi, suntikan perlahan, atau lokasi pintu yang tidak baik. Diperbetulkan dengan menaikkan suhu logam atau mereka bentuk semula sistem gating.
- kilat Sirip nipis logam pada garisan perpisahan atau sekitar pin ejektor. Disebabkan oleh acuan yang haus, daya pengapit yang tidak mencukupi, atau tekanan suntikan yang berlebihan. Memerlukan penyelenggaraan die, pelarasan daya pengapit, atau penalaan parameter suntikan.
- Misrun Pengisian rongga die yang tidak lengkap. Biasanya disebabkan oleh suhu logam yang rendah, tekanan suntikan yang tidak mencukupi, atau dinding nipis yang membeku sebelum rongga terisi. Diatasi melalui pelarasan suhu dan reka bentuk semula pintu.
- Pengecutan Interdendritik Keliangan bawah permukaan di tengah bahagian tebal akibat pengecutan pemejalan. Diminimumkan melalui reka bentuk dinding seragam, tekanan intensifikasi, dan penyejukan die yang betul.
- melepuh Gelembung permukaan yang muncul selepas penyaduran atau pengecatan, disebabkan oleh keliangan bawah permukaan yang mengembang di bawah haba. Dihalang dengan mengawal keliangan pada peringkat tuangan melalui pengoptimuman proses.
Operasi tuangan die zink moden menggunakan gabungan pendekatan pengurusan kualiti yang komprehensif Kawalan Proses Statistik (SPC) , pemeriksaan sinar-X, pengesahan dimensi CMM dan sistem penglihatan automatik untuk mengesan dan menangani kecacatan dalam masa nyata.
Kemampanan dan Proses Tuangan Die Zink
Memandangkan industri pembuatan menghadapi tekanan yang semakin meningkat untuk mengurangkan kesan alam sekitar, proses tuangan mati zink menawarkan kelebihan kemampanan yang wujud yang patut mendapat pengiktirafan. Zink ialah salah satu logam yang paling dikitar semula di Bumi, dan sifat tuangan gelung tertutup meminimumkan sisa bahan.
The suhu lebur yang lebih rendah aloi zink diterjemahkan terus kepada penggunaan tenaga yang lebih rendah bagi setiap kilogram logam tuang berbanding aloi aluminium atau kuprum. Hayat mati juga lebih panjang, mengurangkan penggunaan keluli alat intensif tenaga sepanjang hayat pengeluaran komponen.
Tambahan pula, keupayaan untuk menghasilkan komponen berbentuk jaring hampir dengan pemesinan pasca minimum mengurangkan penjanaan swarf dan tenaga yang berkaitan dengan operasi sekunder. Memandangkan pengilang mengejar pensijilan alam sekitar ISO 14001 dan matlamat pengurangan jejak karbon, profil ekonomi bulat sedia ada tuangan zink menjadi kriteria pemilihan yang semakin penting.
Trend Masa Depan dalam Teknologi Tuangan Die Zink
Industri tuangan die zink terus berkembang sebagai tindak balas kepada permintaan untuk toleransi yang lebih ketat, kerumitan yang lebih tinggi, berat yang lebih rendah dan kemampanan yang lebih baik. Beberapa trend baru muncul sedang membentuk semula landskap teknologi proses ini.
Thixolding daripada Zink
Proses Thixocasting menyuntik zink dalam keadaan separa pepejal, thixotropic, mengurangkan keliangan dan meningkatkan sifat mekanikal berbanding suntikan cecair sepenuhnya konvensional. Walaupun lebih kompleks, komponen zink thixomolded boleh mendekati sifat bahan tempa dalam aplikasi kritikal.
Simulasi Bersepadu & Kawalan Proses AI
Alat simulasi pengisian die termaju (seperti MAGMASOFT dan Flow-3D) kini digunakan secara rutin untuk mengoptimumkan reka bentuk pintu dan pelari, meramalkan pengecutan dan mengenal pasti titik panas sebelum memotong keluli. semakin, algoritma pembelajaran mesin sedang digunakan pada mesin tuangan untuk melaraskan parameter proses secara dinamik berdasarkan data penderia, mengurangkan kadar sekerap dan meningkatkan ketekalan proses.
Casting Pelbagai Bahan & Sisipan
Proses tuangan die zink sangat sesuai untuk acuan terlampau di sekeliling sisipan bahan lain - pin keluli, konduktor tembaga, polimer atau seramik. Keupayaan ini menyokong penghasilan komponen pelbagai fungsi kompleks yang menggabungkan sifat zink dengan bahan lain dalam satu langkah pembuatan.
Pengecilan & Tuangan Die Mikro
Kemajuan dalam pembuatan acuan dan kawalan suntikan telah didayakan tuangan die mikro komponen zink dengan berat kurang daripada 1 gram dengan ciri-ciri diukur dalam perseratus milimeter. Aplikasi dalam mikroelektronik, peranti perubatan dan instrumentasi ketepatan terus meluaskan sempadan apa yang boleh dicapai oleh tuangan zink.
Proses tuangan die zink kekal sebagai salah satu teknologi pembuatan yang paling matang secara teknikal namun terus memajukan yang tersedia untuk jurutera dan pereka produk. Gabungan uniknya ketepatan dimensi yang tinggi, kemasan permukaan yang sangat baik, masa kitaran yang cepat, jangka hayat yang lama, fleksibiliti reka bentuk dan kebolehkitar semula yang wujud meletakkan zink die casting sebagai asas yang kekal dalam pembuatan logam ketepatan.
Sama ada memilih ZAMAK 3 untuk perumahan elektronik pengguna volum tinggi, ZAMAK 5 untuk pendakap struktur automotif, atau ZA-27 untuk komponen galas berkekuatan tinggi, proses tuangan mati zink menawarkan laluan ke bahagian logam yang kompleks dan berkualiti tinggi pada tahap kos dan prestasi yang sukar dipadankan oleh alternatif. Bagi jurutera yang bersedia melibatkan diri dengan proses pada awal kitaran reka bentuk, tuangan cetakan zink terus membuka kemungkinan baharu dalam inovasi produk.